
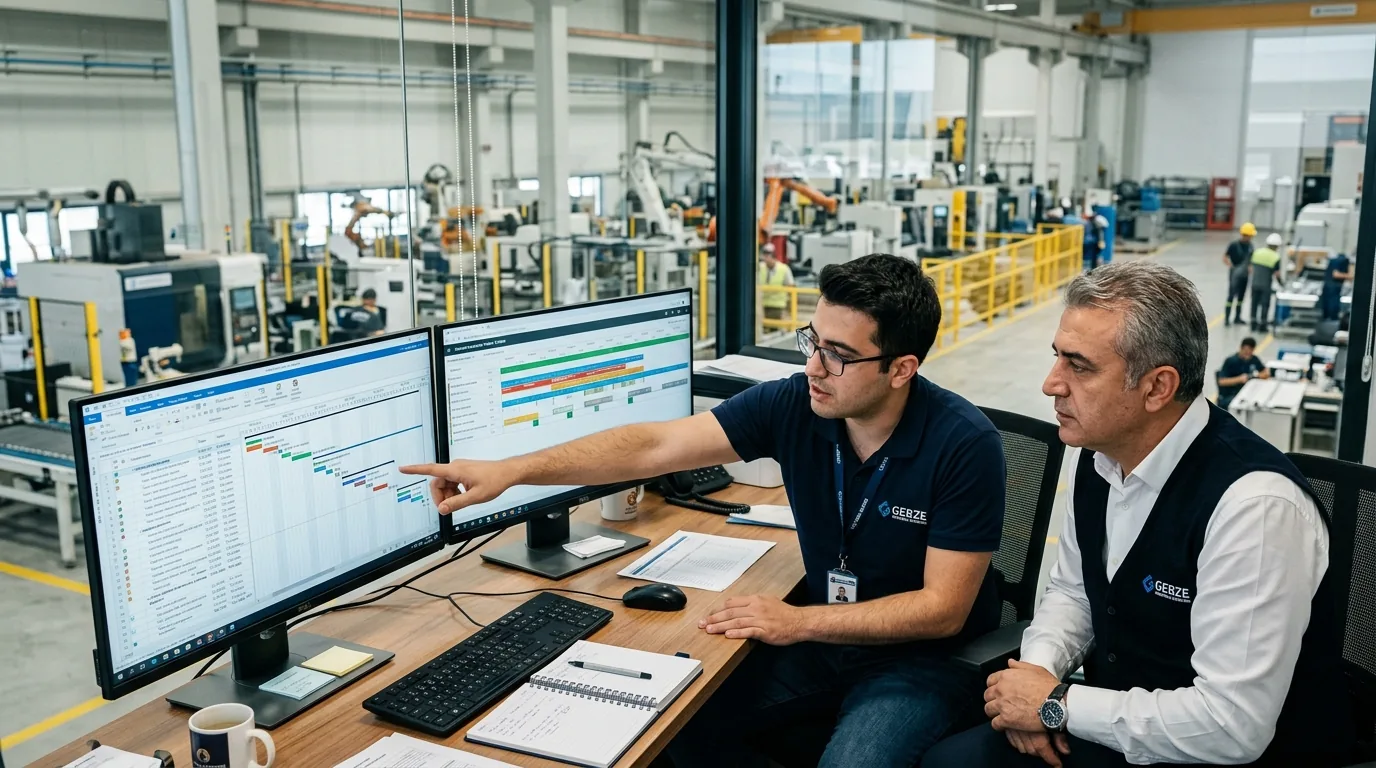
Çoğu tesiste üretim verisi zaten toplanıyor: vardiya sonunda kağıda yazılıyor, ertesi gün Excel'e giriliyor. Sorun verinin olmaması değil, geç ve eksik olması. Bir hattın neden durduğu iki gün sonra konuşulduğunda kimse tam hatırlamaz; rakamlar yuvarlanır, sebepler genelleşir.
Üretim takip yazılımı bu boşluğu kapatır: tezgahtan gelen veriyi anlık toplar, duruşun nedenini olduğu anda operatöre sordurur ve yönetime gerçek rakamı gösterir. Aşağıda kapsamı, veri kaynaklarını ve kurulumun nasıl ilerlediğini anlattık.
Sistem neyi ölçer?
| Başlık | Toplanan veri | Yanıtladığı soru |
|---|---|---|
| İş emri takibi | Başlangıç, bitiş, operasyon, operatör, tezgah | Hangi iş nerede, ne durumda? |
| Çevrim ve adet | Tezgah sayacı, çevrim süresi, hedef karşılaştırması | Teorik hızda mı çalışıyoruz? |
| Duruş | Süre, neden kodu, operatör seçimi | Bu ay neden 42 saat durduk? |
| Kalite ve fire | Hurda adedi, hata kodu, karantina kaydı | Fire hangi operasyonda çıkıyor? |
| Verimlilik | OEE bileşenleri, vardiya ve hat kırılımı | Gerçek kapasitemiz ne? |
Veri sahadan nasıl gelir?
Sistem beslendiği veri kadar doğrudur. Dört yöntemi birlikte kullanıyoruz; hangisinin nerede uygun olduğu tesise göre değişir:
- PLC ve CNC'den doğrudan okuma. En güvenilir yöntem, çünkü operatör girişine bağlı değil. Kurulum yükü en yüksek olan da bu.
- Sayaç sinyali veya çevrim kontağı. Haberleşme portu olmayan eski tezgahlarda kullanılır. Adet ve süre alınır, ayrıntı alınmaz.
- Saha terminali. Duruş nedeni, fire kaydı, iş emri başlat/bitir. Dokunmatik panelden birkaç saniyede seçilir.
- Barkod ve el terminali. Malzeme hareketi, fason giriş-çıkış, sevkiyat.
Kurulum nasıl ilerler?
1. Keşif
Tezgahlar tek tek gezilir: marka, model, haberleşme imkânı, elektrik altyapısı. Çıktı, hangi tezgahtan hangi yöntemle veri alınacağını gösteren bir tablodur. Bu tablo olmadan verilen süre ve bütçe tahmini gerçekçi olmaz.
2. Pilot hat
Bir hat veya tezgah grubu devreye alınır. Amaç sistemi kanıtlamak değil, varsayımları sınamaktır: duruş kodları doğru mu, operatör arayüzü sahada kullanılabiliyor mu, veri beklenen sıklıkta geliyor mu.
3. Yaygınlaştırma
Pilotta oturan kurgu diğer hatlara taşınır. Bu aşamada çoğunlukla duruş kod listesi sadeleşir — sahada kimsenin seçmediği kodlar çıkarılır.
4. Raporlama ve entegrasyon
Yönetim panoları, vardiya raporları ve varsa ERP entegrasyonu bu aşamada kurulur. Üretim verisi ticari sisteme akar; iş emri durumu, sarfiyat ve fire muhasebe tarafında görünür hâle gelir.
Dürüst bir sınır: yazılım verimliliği artırmaz
Üretim takip yazılımı bir ölçüm aracıdır, bir iyileştirme aracı değil. Duruşların nedenini gösterir; o nedenleri ortadan kaldırmak bakım planı, yedek parça yönetimi ve vardiya organizasyonu işidir. Sistem kurulduktan sonra rakamlara bakan ve karar alan bir sahip yoksa, yazılım yalnızca daha düzenli bir arşiv üretir.
Sahada en çok işe yarayan uygulama, haftalık kısa bir toplantıda ilk üç duruş nedenini konuşmaktır. Bu alışkanlık kurulduğunda ölçüm anlam kazanır.
Üretim takip yazılımı hizmeti verdiğimiz bölgeler
Çayırova / Kocaeli merkezli çalışıyoruz. Sanayi havzasındaki tesislere yerinde keşif ve saha desteği veriyoruz. Tezgah bağlantıları, terminal kurulumu ve pilot devreye alma çalışmaları üretim sahasında yapılır.
Sanayi bölgeleri
- TOSB Otomotiv Tedarik İhtisas OSB
- GOSB Gebze Organize Sanayi Bölgesi
- TAYSAD
- Dilovası İMES
Şehir ve ilçeler
- Gebze
- Çayırova
- Kocaeli
- İstanbul Anadolu Yakası
- Marmara Bölgesi
- Türkiye
Listede olmayan bir bölgeden yazıyorsanız da bize ulaşın; projenin kapsamına göre uzaktan veya yerinde çalışma seçeneklerini birlikte değerlendirelim.
Sıkça Sorulan Sorular
Üretim takip ve MES projelerinde en sık sorulan başlıklar.
Üretim takip yazılımı ile ERP arasındaki fark nedir?
Eski tezgahlardan veri alınabilir mi?
Operatörün ek veri girmesi gerekir mi?
OEE hesabı için hangi veriler gerekir?
Kurulum ne kadar sürer?
İşinize uygun çözümü birlikte çıkaralım
İhtiyacınızı dinleyelim, kapsamı ve bütçeyi netleştirelim. İlk görüşme ücretsizdir.